

En vedlikeholdsleder ved et stanseanlegg for biler byttet ut en fettsmurt bronsebøssing på en pressekobling hver sjette uke. Foringen var ikke defekt; smøreintervallet kunne aldri oppfylles pålitelig på det trange, skitne stedet. Bytte til en selvsmørende bøssing med stålstøtte med samme borestørrelse og belastningsgrad eliminerte den gjentatte feilen. Et godt valg av lagerbøssing gjør akkurat dette: det tilpasser komponenten til det virkelige driftsmiljøet.
Takeaway: en lagerbøssing er et utskiftbart sylindrisk glidelager som støtter en roterende eller glidende aksel inne i et hus. De fleste for tidlige feil er ikke materielle defekter; de er uoverensstemmelser mellom bøssingens smørestrategi og belastningen, hastigheten eller forurensningen som er tilstede i applikasjonen.
Hva er en lagerbøssing?
En lagerbøssing, også kalt hylselager eller glidelager, er en enkomponentsylinder som er presset eller sklimontert i en boring. Akselen roterer eller glir inne i foringsboringen mens foringen har tre ansvarsområder: å redusere friksjon, absorbere støt og beskytte det relativt dyre huset mot slitasje. Når foringen til slutt slites, bytter du ut foringen, ikke huset eller akselen.
Er en bøssing det samme som et lager? I generell forstand, ja. En bøssing er et lager fordi den styrer og støtter et bevegelig maskinelement samtidig som den begrenser friksjonen. Det praktiske skillet er typen kontakt. Rullelagere skiller akselen fra huset med kuler eller ruller. En bøssing bruker en kontinuerlig glideflate. Den ene forskjellen driver hver påfølgende ingeniørbeslutning.
| Hensyn | Lagerforing (slett) | Rullelager |
|---|---|---|
| Kontakttype | Kontinuerlig glidende overflate | Baller eller ruller |
| Brytende dreiemoment | Høyere med mindre selvsmørende | Veldig lavt |
| Støtdemping | Utmerket | Moderat |
| Lastekapasitet | God i lav til moderat hastighet | Bedre i høy hastighet |
| Smøring | Fettpakket, oljeimpregnert eller vedlikeholdsfritt | Ren olje kreves |
| Kost og passform | Lav; enkel presspasning | Høyere; nødvendig presisjonstilpasning |
For oscillerende bevegelser, intermitterende rotasjon eller lave til moderate akselhastigheter er en bøssing vanligvis den billigere, lettere og mer kompakte løsningen. Den tolererer også feiljustering og kantbelastning bedre enn rullende elementer. Over omtrent 50 000 DN (boringsdiameter i millimeter multiplisert med akselhastighet i rpm), har rulleelementlagre en tendens til å bli det praktiske valget.
Material- og konstruksjonsfamilier
Materialet og konstruksjonen til en bøssing bestemmer dens tillatte belastning, hastighetsgrense, temperaturområde og smørebehov. Fem familier dekker de fleste industri- og biloppdrag.
Selvsmørende bøssinger med stålstøtte
En stålbakside bærer den strukturelle belastningen, et sintret bronsemellomlag beholder et PTFE og uorganisk fyllstoff, og foringen overfører en tørr film til skaftet. Disse bøssingene kjører uten ekstern olje eller fett og holder en friksjonskoeffisient på omtrent 0,05 til 0,10. De er standard for bilstøtdempere, fjæringstapper og pumpekoblinger der vedlikeholdstilgangen er dårlig.
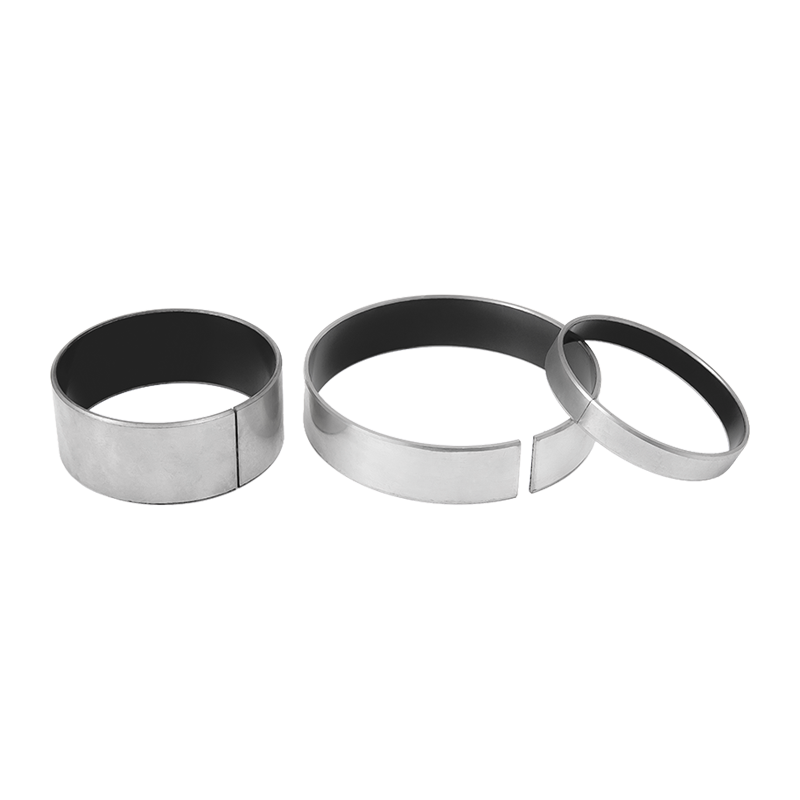 Stålbasert selvsmørende lager med PTFE-foring Denne tørtløpende bøssingen kombinerer en stålbakside med sintret bronse og en PTFE-blanding, og tilbyr vedlikeholdsfri drift for pivoter og koblinger der regelmessig smøring er upraktisk. Se produkt →
Monometalliske foringer av bronse
Bøsninger i tinnbronse og messing med oljespor er fortsatt den klassiske løsningen for oscillerende, tungt belastede aksler der det allerede eksisterer en vedlikeholdsplan. De tåler smuss og støt godt, men krever ettersmøring med jevne mellomrom. Når smøreintervallet overskrides, kommer feilen raskt.
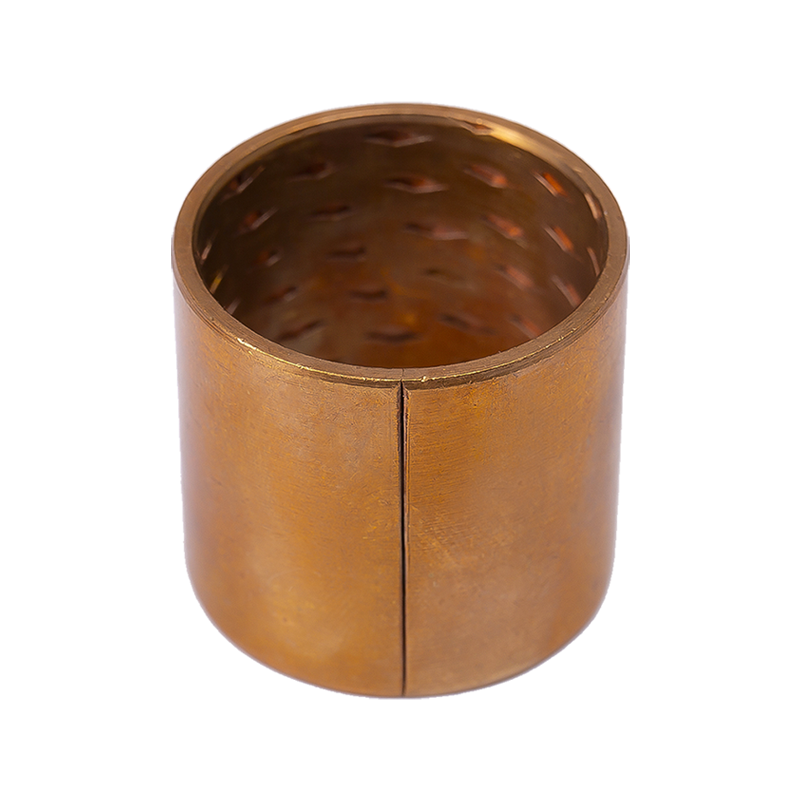 Tin Bronse Oil Groove Monometallic Bushing En tynnvegget tinnbronsebøssing med oljespor som lagrer fett i lengre intervaller, egnet for middels til høy belastning og oscillerende aksler i krevende industrielle miljøer. Se produkt →
Grafittpluggede kobberforinger
Solide grafittplugger presses inn i en kobberlegeringsmatrise. Når akselen roterer, danner grafitten en tørr film på den parrende overflaten, og skaper et grensesnitt med lav friksjon uten flytende smøremiddel. Det gjør grafitt-kobberbøssinger verdifulle i høytemperaturovner, støvete sementanlegg og matlinjer der oljeforurensning er uakseptabel.
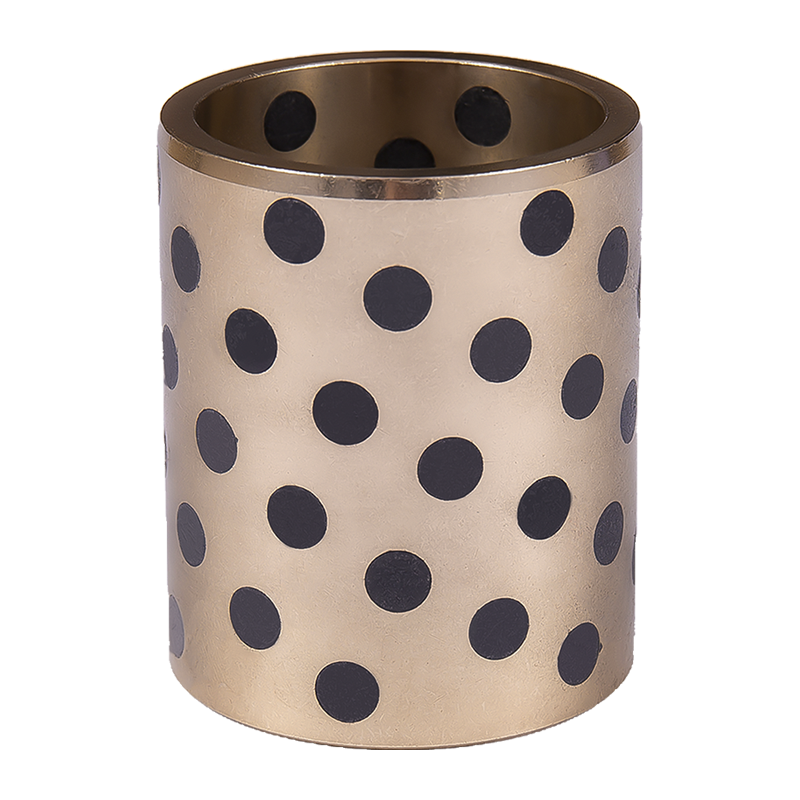 Slitasjebestandig kobberbøsning av grafitt Denne bronsebøssingen med solide grafittplugger gir tørrsmøring for høybelastning, intermitterende eller oscillerende bevegelser, ideell for høytemperatur, støvete eller forurensningsfølsomme applikasjoner. Se produkt →
Grensesmurte og tekniske plastforinger
Grensesmurte foringer bruker et porøst sintret bronselag impregnert med POM-polymer som fungerer som en innebygd fettreserve for intermitterende bevegelse ved moderate belastninger. Tekniske plastgjennomføringer passer til lette belastninger, våte miljøer og apparater der stillegående drift og korrosjonsmotstand betyr mer enn belastningskapasitet. For en nærmere titt på hvordan de to smørestrategiene oppfører seg i praksis, se vår sammenligning av selvsmørende kontra grensesmurte lagre .
Utvalgskriterier som betyr mest
Det mest nyttige skjermnummeret for en lagergjennomføring er PV-verdien: trykk i megapascal multiplisert med overflatehastighet i meter per sekund. PV korrelerer med varmen som genereres ved kontaktgrensesnittet. Hver anerkjent produsent publiserer en begrensende PV-kurve; hvis driftssyklusen holder seg under omtrent 70 prosent av denne grensen, vil foringen vanligvis fungere. Hvis PV-grensen overskrides i langvarige perioder, degraderes foringen selv når den statiske belastningen alene ser akseptabel ut.
Friksjonskoeffisienter for vanlige bøssingfamilier gir en rask sammenligning av løpeatferd:
Stålbasert selvsmørende
(0,05-0,10)
Grense-smurt POM
(0,08-0,12)
Grafitt kobber
(0,10-0,18)
Bronse med oljefilm
(0,08-0,15)
Teknisk plast tørr
(0,12-0,20)
Stanghøyde er proporsjonal med typisk friksjonskoeffisient; lavere betyr mindre friksjon og mindre varme.
Fire driftsforhold fortjener oppmerksomhet utover PV: akselhardhet og finish, temperatur, bevegelsestype og monteringsstil. En herdet aksel på minimum 45 HRC med en finish nær Ra 0,4 til 0,8 mikrometer kan redusere bøssingsslitasjen med en faktor to eller tre. PTFE-baserte selvsmørende foringer opererer vanligvis fra -40 °C til 280 °C, mens POM-fylte og plastkvaliteter har nedre grenser. Enveis rotasjon, oscillasjon og lineær glidning skaper forskjellige slitasjemønstre. Rette hylser passer til radiell belastning, flensforinger har lett aksial plassering, og skyveskiver håndterer aksial trykk.
For en trinn-for-trinn prosedyre som dekker last, hastighet og materiale, vår Valgguide for DX bøssing gir praktiske startverdier og beregningsmetoder.
Der lagerbøssinger brukes mest
Selvsmørende og grensesmurte foringer forekommer i mer hverdagslige produkter enn de fleste ingeniører er klar over. Feltbruk på tvers av bransjesegmenter ser vanligvis slik ut:
- Bil: fjæring, styring, støtdempere (35%)
- Industrielt maskineri: transportører, pumper, pakkelinjer (30 %)
- Bygg og landbruk: dreieledd, styreledd (15 %)
- Hvitevarer: vaskemaskiner, blandebatterier (10%)
- Annet: møbler, medisinsk utstyr, fritid (10 %)
Mønsteret er konsistent: en bøssing velges der vedlikeholdstilgangen er begrenset, forurensning er tilstede, eller en rimelig presspasningskomponent kan erstatte en mer kompleks rulleelementsammenstilling.
Arbeidsflyt for valg og avkastning på investeringen
En disiplinert utvelgelsesprosess tar mindre enn en time og forhindrer år med unngåelig nedetid. Denne sekvensen fungerer både for nye design og for gjentatte feilerstatninger.
1. Definer driftssyklusen
Registrer radiell belastning, akselhastighet eller oscillasjonsvinkel, temperatur og forurensningsnivå.
2. Beregn PV
Multipliser spesifikt trykk med overflatehastighet og sammenlign med materialgrensen.
3. Velg konstruksjon
Velg en rett hylse, bøssing med flens eller trykkskive i henhold til belastningsretningen.
4. Spesifiser akselen
Definer minimum hardhet, overflatefinish og anbefalt klaring.
5. Valider med en pilotkjøring
Mål innledende boring, temperaturøkning og støy; sjekk boreslitasje på nytt etter første serviceintervall.
Avkastningen er målbar. Et emballasjeanlegg med seksti smørepunkter kan bruke femten minutter per punkt per uke på ettersmøring, eller omtrent 780 timers arbeid per år over ett skift. Å erstatte disse punktene med vedlikeholdsfrie foringer eliminerer dette arbeidet, forbedrer sikkerheten ved å fjerne vanskelige tilgangsoppgaver, og fjerner den vanligste årsaken til feil: det tapte smøreintervallet.
Vedlikehold og overholdelseshensyn
Selv en vedlikeholdsfri gjennomføring bør inspiseres. Under planlagt nedetid, mål innvendig diameter i midten av den belastede sonen og sammenlign den med den opprinnelige boringen. Når boringen vokser utover leverandørens anbefalte grense, typisk tre til fem prosent av veggtykkelsen for stålstøttede selvsmørende typer, erstattes bøssingen. Inspiser også skaftet for riper og misfarging; et blått skaft indikerer vedvarende overoppheting ved grensesnittet.
På anskaffelsessiden, be om materialsertifikater, batchdimensjonale inspeksjonsrapporter og erklæringer om begrensede stoffer som RoHS og REACH for europeiske forsendelser. En produsent som følger ISO 9001 vil vanligvis levere disse dokumentene uten forsinkelse. Disse postene er det praktiske beviset på at bøssingen du spesifiserer i dag vil samsvare med bøssingen du mottar seks måneder fra nå.